
 Érdeklődés
Ne habozzon üzenetet küldeni
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBHárom beszállító három különböző választ ad a fúrószárak legjobb anyagára vonatkozóan: gyorsacél, kobalt vagy tömör keményfém. Mindhárom válasz helyes, de mindegyik csak egy szűk feltételrendszeren, a munkadarab minőségén, a furatátmérőn, a gépen és a kívánt furatszámon belül helyes.
Helyezze el a mérkőzést, és a költségek gyorsan megjelennek. A 6 mm-es HSS M2 fúrószár, amely 304-es rozsdamentes acélban fut 1400 ford./perc sebességgel, általában 15-25 lyukon belül eltompul, míg az alacsony szén-dioxid-kibocsátású acélból készült bit több százig kitart. Ennek a rozsdamentes munkának az M35-ös kobaltfúróra való áthelyezése nagyjából háromszorosára növeli a szerszám élettartamát, körülbelül kétszeres egységárért, ezért az anyagválasztás ugyanúgy hozzátartozik a beszerzéshez, mint a szerszámágyhoz.
Az útmutató további része ezt a sorrendet követi, mivel a három anyagcsalád nagyon eltérően viselkedik, ha hő, kopás és ütés éri a vágást.
A rövid válasz: a fát magas széntartalmú acéllal vagy HSS-vel, a lágyacélt HSS M2-vel, a rozsdamentes és ötvözött acélt kobalttal M35 vagy M42-vel, a nagy volumenű fémmegmunkálást tömör keményfémmel, a betont pedig csak keményfém-végű SDS-szerszámmal fúrják.
| Anyag | Hőkorlát | A legjobb munkadarab illeszkedés | Relatív ár |
| HSS M2, fényes kivitel | 540-600 C | Lágyacél, alumínium, fa, műanyag | 1,0x |
| HSS M2 TiN bevonattal | 540-600 C | Lemez, általános javító, karbantartó készletek | 1,2-1,5x |
| Kobalt M35 vagy M42 | 600-650 C | Rozsdamentes 304 és 316, ötvözött acél, titán | 2,0-2,8x |
| Keményfém hegyű acél test | 800 C és felette | Beton, tégla, tömb, csiszolólemez áruk | 3-5x |
| Tömör keményfém | 1000 C és felette | CNC fémmegmunkálás, kompozitok, nagy volumenű futások | 6-10x |
A szabványos brad-point fúrók magas széntartalmú acélból és HSS-ből készülnek, és az igazi különbség az ismétlésben van, nem az élességben. A magas széntartalmú acél olcsón éles, és megfelel a szekrényes munkáknak és az asztalos munkáknak, ahol hetente néhányszor használnak egy kicsit. A HSS megtartja ezt az élt a koptató lemezeken, például az MDF-en és a forgácslapon keresztül, ahol a ragasztóvonalak és az ásványi töltőanyag egyetlen műszakon belül tompítja a puha acél élt. A csigás bitek és a forstner bitek ugyanazt a szabályt követik: szénacél az alkalmi mélyfúráshoz, HSS az ismételt gyártáshoz.
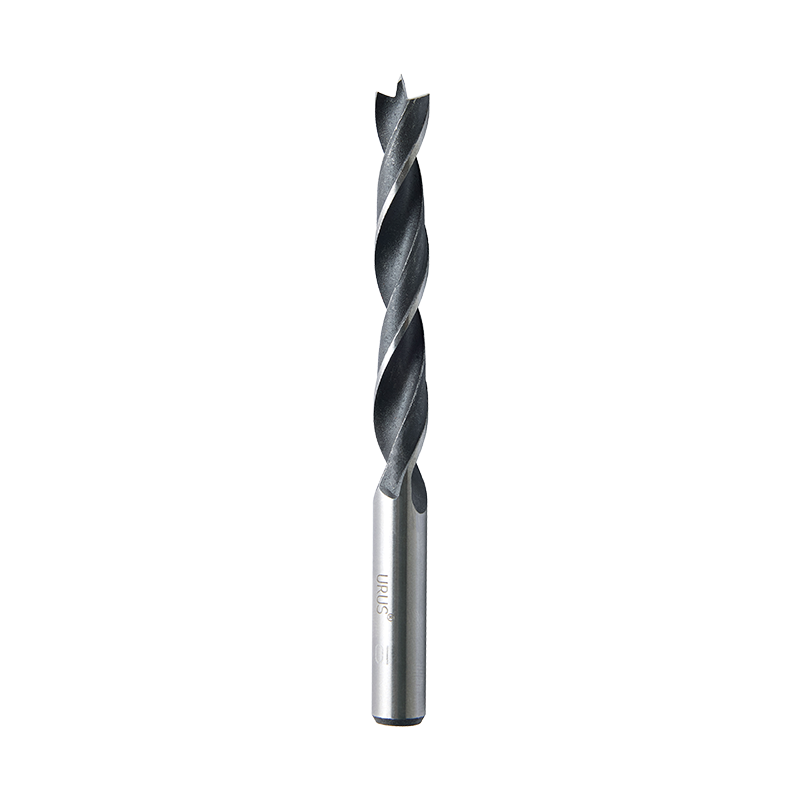 Szabványos Brad Point fafúrófej a pontos fafúráshoz Fafúró precíziós középponttal és kerek szárral, pontos pozícionáláshoz és szabványos tokmányokhoz az általános fafúráshoz. Termék megtekintése →
Az enyhe acél, az alumínium, a sárgaréz és a műanyagok fúrása a leggazdaságosabb a HSS M2-vel, általában 118 fokos fúrási pontban általános munkákhoz és 135 fokos hasítási ponthoz, amikor a fúrófejnek járás nélkül kell megjelölnie a középpontját. A rozsdamentes 304 és 316 fakó él alatt keményedik meg, így a szerszámnak inkább vágnia kell, mint dörzsölni: az M35 vagy M42 hasítási ponttal elég sokáig életben tartja az élt ahhoz, hogy befejezze a lyukat. A pilótapont geometriája segít az íves és vékony szakaszokon. A szilárd keményfém csak akkor kerül be, ha a térfogat, a merevség és a hűtőfolyadék szabályozása a helyén van.
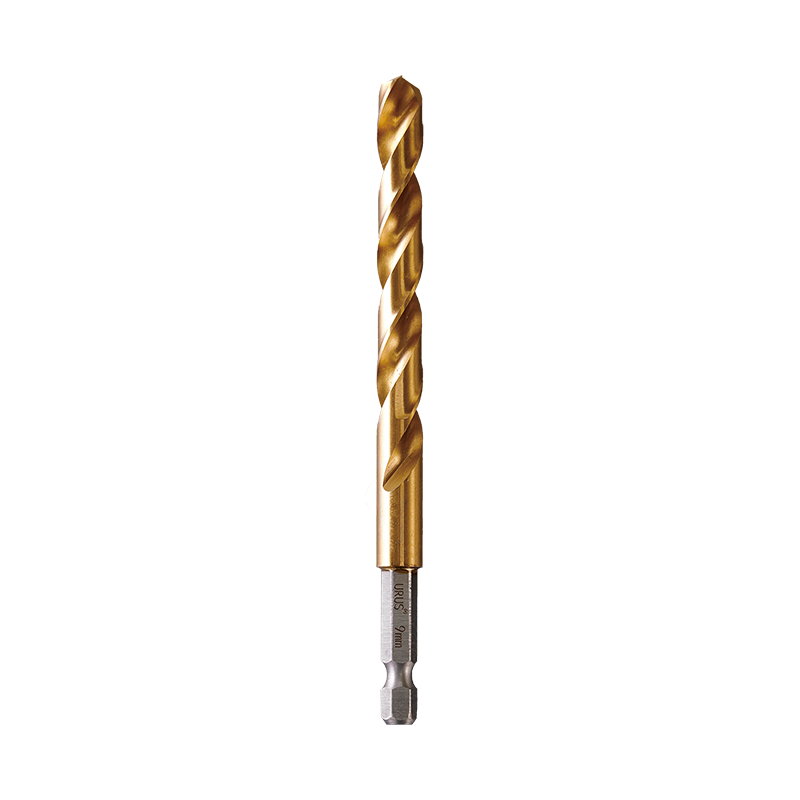 Egyedi osztott hegyű fém fúrószár a gyorsan cserélhető tokmányokhoz Fém fúrófej osztott pont geometriájával és többféle kidolgozási lehetőséggel, 1/4 hüvelykes gyorsszárú tokmányokhoz és 1,0-13,0 mm átmérőjűekhez. Termék megtekintése →
A betonhoz nem tartozik kobalt vagy HSS bit. A kalapácsfúrás egyszerre fejt ki ütőterhelést és ásványi kopást, ezért a vágóélt keményfém keményforrasztással kell acél testbe keményíteni. Az SDS-plus nagyjából 4-16 mm-es furatokat takar téglában, tömbben és szabványos betonban, míg az SDS-max nagyobb átmérőt és nehezebb megerősítési munkát vesz igénybe. A háromvágó keményfém fej gyorsabban központosít egyenetlen felületeken, és csökkenti a járást, ami tönkreteszi a lyuk helyzetét egy durva falon.
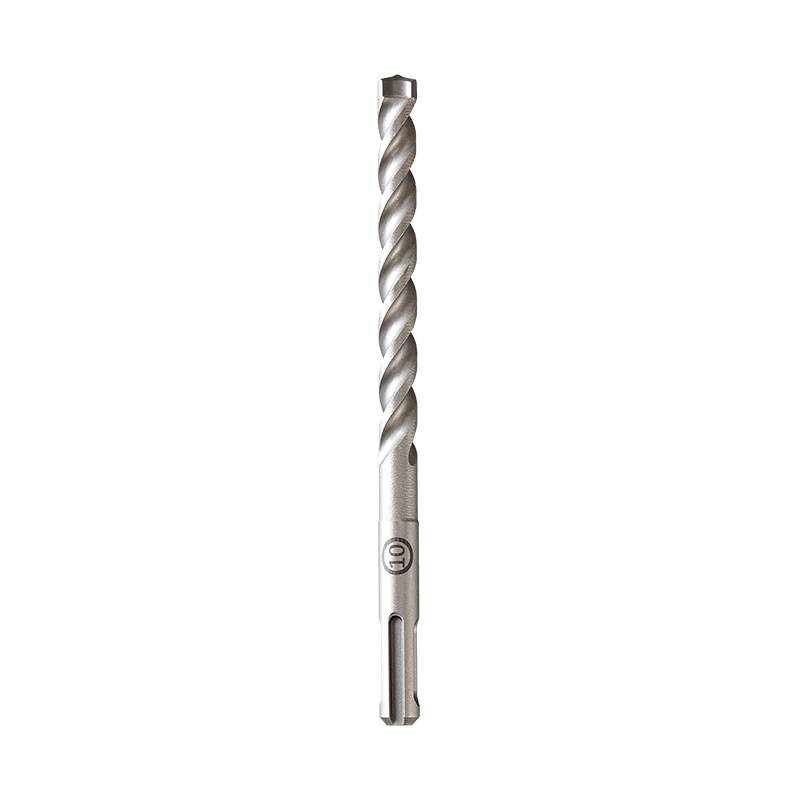 Egyedi SDS-3-vágó keményfémvégű kalapácsfúró falazathoz Falazó kalapácsfej háromvágó keményfém heggyel és edzett króm-vanádium testtel, tégla, beton és kő fúrására alkalmas többféle méretben. Termék megtekintése →
A pontgeometria, a fuvolaszám és a szár ugyanúgy számít, mint az alapanyag, ezért tartson hivatkozást fúrószár típusok és felhasználási területeik az anyagspecifikáció mellett, amikor vásárlási tájékoztatót ír.
A legtöbb specifikációs hiba, amit az idézetekben látunk, abból a négy félreértésből ered, hogy valójában miből is áll a bit.
A vörös keménység az a hőmérséklet, amelynél a vágóél meglágyul, és tisztán leállítja a vágást. A HSS M2 nagyjából 540-600 C-on tartja az élét, a kobaltminőségek ezt körülbelül 600-650 C-ra emelik, a keményfém pedig ezt jóval meghaladja, ez az oka annak, hogy a kobalt és a keményfém külön árszintként létezik.
A 304 rozsdamentes acél esetében az M35 kobalt általában körülbelül háromszor annyit ad vissza, mint a HSS M2 furatai, és a keményfém hegyű geometria több mint ötszöröse, ami elegendő az alacsonyabb furatköltséghez, bár az egységár magasabb.
Az aritmetika egyértelmű. Egy HSS M2 bit 3,00 dollárért, amely 20 lyukat készít, lyukonként 0,15 dollárba kerül. Egy 7,50 dolláros kobaltfúró, amely 60 lyukat készít, lyukonként 0,125 dollárba kerül, és két bitcserét is eltávolít a kezelő műszakából. A napi 600 rozsdamentes lyukat fúró cellán ez a különbség nagyjából 20 szerszámcserét jelent naponta.
A fúrófej specifikációja csak akkor teljes, ha megnevezi a munkadarabot, a furatot, a gépet, a várható élettartamot és az ellenőrzési módszert. Ha bármi kevesebb, az az anyagválasztást a beszállítóra bízza.
Azok a beszállítók, akik biteket készítenek OEM-programokhoz, általában üdvözlik ezt a részletezési szintet, mert ez később eltávolítja az érveket. A Zhejiang URUS Tools Co., Ltd., amely Bison márkanévvel fúrószárakat, fogókat és kéziszerszám-készleteket gyárt Jiashanban, Zhejiangban, fa-, fém- és falazati vonalakon dolgozik ISO9001:2015 tanúsítvánnyal, nemzeti csúcstechnológiai vállalati megjelöléssel, valamint egy TUV Rheinland Buy-in rövid együttműködési tesztlaboratóriumból. áttekintése vágófejek fúrókhoz: típusok, anyagok és a választás módja .
Nem. A Cobalt melegkeménységet és kopásállóságot vásárol, és cserébe felad némi szívósságot, az egységár két-háromszorosáért. Fa, lágyacél, alumínium és általános karbantartási munkáknál a HSS M2 a gazdaságosabb választás. A kobalt akkor éri el a prémiumot, ha a munkadarab rozsdamentes, durván 30 HRC feletti ötvözött acél vagy titán, vagy ha az él hőmérséklete korlátozza a szerszám élettartamát.
Nem. A titán-nitrid nagyjából 1-4 mikronos bevonat ugyanazon a HSS-hordozón. Csökkenti a súrlódást, javítja a forgácsáramlást és lassítja az oldalsó kopást, de az alapacél továbbra is meghatározza, hogy az él mennyi hőt él át, mielőtt megpuhulna.
Volfrámkarbid. A betont ütéssel fúrják, ezért a csúcsnak SDS-plus vagy SDS-max szárba szerelt keményforrasztott betétnek kell lennie. A HSS és kobalt élek gyorsan meghibásodnak a kalapálás és az ásványi kopás kombinációja alatt.
Hasonlítsa össze a furat költségét rögzített munkadarabon, átmérővel és sebességgel. Kérje a keménységi adatokat, a csúcskifutási adatokat, a bevonat vastagságát és a saját gépén tesztelt mintatételt, mielőtt feladná a konténerrendelést, és ezt a vizsgálati eredményt mellékelje a specifikációhoz.
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBA fémmegmunkálás mindig is az ipari fejlődés sarokköve volt, az autóipari alkatrészektől a...
OLVASS TOVÁBB1. Mik azok a vízpumpa fogók? – A rugalmas „all-rounder” eszköz A modern ipari gyártásban és napi karbantartásban...
OLVASS TOVÁBBA megfelelő ipari forgácsolószerszámok kiválasztása kritikus döntés, amely közvetlenül befolyásolja a gyártás hatékonyságát...
OLVASS TOVÁBB
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang tartomány, Kína
Szerzői jog © Zhejiang URUS Tools Co., Ltd. privacy policy