

 Érdeklődés
Ne habozzon üzenetet küldeni
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBA fúrószár típusok határozzák meg, hogy fizikailag mely gépekbe léphet be egy fúró, mennyi kalapácsenergia éri el a keményfémet, és hogy a vágóél 1500 ford./percnél igaz-e. Tedd félre a szárat, és semmi mást a bit számít. Az alábbiakban bemutatjuk a valódi beszerzési rendeléseken megjelenő szárcsaládokat, a mögöttük lévő névleges méreteket, és azokat a kiválasztási szabályokat, amelyek megakadályozzák, hogy a konténer visszautasításra kerüljön az áruk beérkezésekor.
A szár a fúró hajtott vége: az a szakasz, amely belép a tokmányba, megkapja a nyomatékot és a kalapácserőt a géptől, és a vágófejet a tengelyen tartja.
A fúrószár típusait három tulajdonság határozza meg: a hajtott vég geometriája, névleges mérete milliméterben, és a rögzítőrendszer, amely egy tokmányosztályba rögzíti.
Az egyenes szárat három pofa súrlódása fogja meg. Nyomatékkapacitása a szorítóerőtől függ, és a szorítóerő csökken, amikor a szár olajos, polírozott vagy kopott lesz. Az SDS szár más elven működik: két nyitott horony és két zárt horony lehetővé teszi a fúrószár tengelyirányú csúszását, miközben a tokmány rögzíti a forgást, így a dugattyú anélkül tudja kalapálni a fúrót, hogy a kezelő beledőlne a szerszámba. Ez az axiális szabadság az oka annak, hogy az SDS biteket nem lehet hárompofás tokmányba cserélni, még akkor sem, ha a keményfém hegye megegyezik a kerek szárú változatéval.
A megőrzés a harmadik ingatlan, és ezt veszik észre a vásárlók utoljára. A gyorsan cserélhető tartóban lévő negyed hüvelykes hatlapú bitet egy rugós kapocs és egy golyós rögzítő tartja; ugyanazt a bitet egy sima mágneses tartóban csak a mágnes erőssége tartja. A fúrás alapfogalmai nyilvánvalóvá tegye a következményt: minden laza interfész a motor nyomatékát hővé és zajmá alakítja a furatmélység helyett.
Kilenc szárcsalád szinte mindent lefed, amit a kereskedelemben értékesítenek, és mindegyik egy meghatározott gép- és bitátmérőhöz köti a vevőt. Az alábbi táblázat névleges metrikus méreteket használ, mert így jelennek meg a rajzokon, az ellenőrzési jegyzőkönyveken és a vámpapírokon.
| Szár típus | Névleges méret | Gép vagy tokmány | Közös bittartomány | Megtartás |
| Egyenes kerek szár | 3-13 mm | Hárompofás kulcsos vagy kulcs nélküli tokmány | 1-13 mm | Állkapocs súrlódás |
| Csökkentett szár | 12,7 mm | Hárompofás tokmány 13 mm-es kapacitással | 13-38 mm | Állkapocs súrlódás |
| Háromszög szár | 3-13 mm, three flats | Hárompofás tokmány | 3-13 mm | Állkapocs súrlódás, no rotation slip |
| negyed hüvelyk hatszögletű | 6,35 mm lapos átmérőjű | Gyorsan cserélhető tartó, ütközőcsavar | 2-12 mm | Rugós klip és rögzítő |
| Nagy hatszögletű | 19 mm vagy 22 mm | Nehéz kalapács, magfúró | 25-150 mm | Záró gallér |
| SDS-Plus | 10 mm, négy horony | Forgókalapács, 2-4 J | 4-26 mm | Tolózár, axiális mentes |
| SDS-Max | 18 mm, négy horony | Forgókalapács, 5-18 J | 12-52 mm | Tolózár, axiális mentes |
| Spline meghajtó | 16 mm-es test, hat bordás | Régebbi forgókalapácsok | 12-45 mm | Spline elköteleződés |
| Morse kúpos | MT1-től MT6-ig | Fúróprés, eszterga szár | 3-75 mm | Kúpos súrlódás |
| Menetes szár | M16 vagy 1/2 hüvelyk | Gyémánt magfúró | 25-350 mm | Menetzár |
Két hatszögletű szabvány ugyanazon a 6,35 mm-es keresztirányú síkméreten osztozik, és ezek összetévesztése visszatérő beszerzési hiba. A DIN 3126 C 6.3 sima hatlapú testtel rendelkezik; A DIN 3126 E 6.3 rögzítőhornyot ad a gyorscserélő tartók reteszeléséhez. Egy C 6.3 bit kieshet a reteszelő tartóból rezgés hatására, míg az E 6.3 bit nem fér bele teljesen egy egyszerű mágneses tartóba. Adja meg a méretet és a szabványt is, soha ne egyiket a másik nélkül.
Az egyenes szárak nyernek a pontosság és az egységköltség tekintetében; hatlapú szárak nyernek az átváltási sebességen. A döntő kérdés az, hogy egy műszak során hányszor cserélik ki a bitet, és milyen szorosnak kell lennie a furattűrésnek.
Három pofával rögzítve és 1 mm-től felfelé 0,5 mm-es lépésekben köszörülve, ez a legalacsonyabb bitenkénti költség szinte minden katalógusban.
6,35 mm-es hatszögletű test, amely gyorsan cserélhető tartóba vagy ütközőcsavarba süllyeszthető, egykezes magasban végzett munkához.
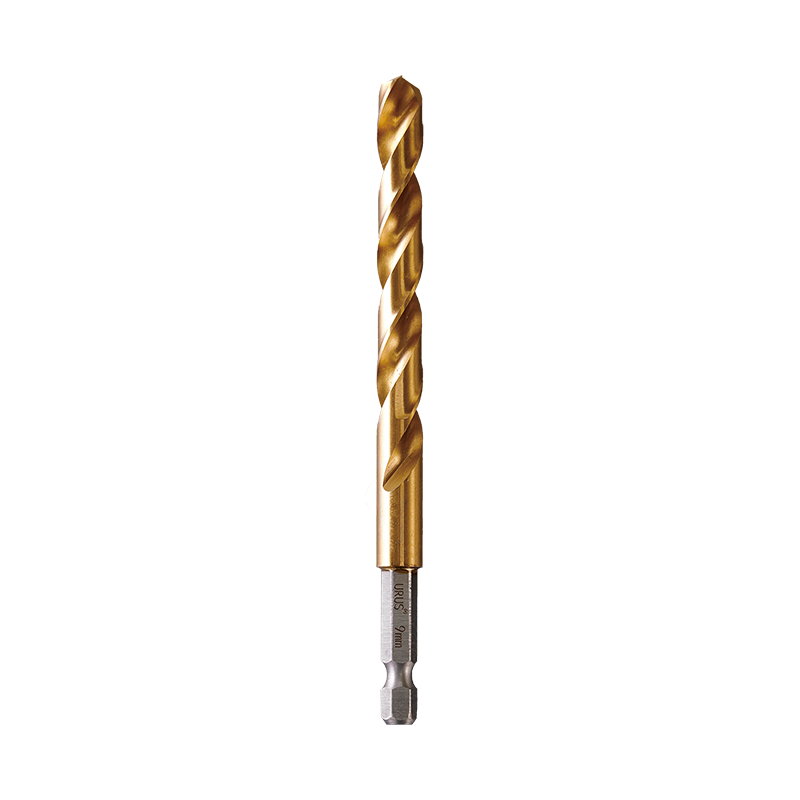 Egyedi osztott hegyű fémfúrófejek 1/4 hüvelykes gyorstokmányokhoz A gyorsan cserélhető fémfúráshoz ezek az osztott pontfúrók többféle felületet, szár opciókat és L50, L70, DIN338 és DIN340 méretű sorozatokat kínálnak. Termék megtekintése →
A fémfúrás megmutatja, hol harap a kompromisszum. Az osztott pontú hegynek, amely vezetőfurat nélkül kezd el vágni, még mindig stabil szárra van szüksége, hogy megtartsa geometriáját több száz lyukon keresztül, és egy egyenes kerek szár egy jó tokmányban alacsonyabb áron biztosítja ezt a stabilitást. A hatlapú szárak kiérdemlik a helyüket a karbantartási és szerelési munkákban, ahol a sebesség fontosabb, mint a furat helyzete.
Az SDS-Plus, az SDS-Max és a spline három különálló kalapácsszabvány, és egyetlen adapter sem változtatja a könnyű forgókalapácsot olyan géppé, amely teljes energiával hajtja meg az SDS-Max biteket.
A 10 mm-es SDS-Plus szár a 2-4 joule osztályú kalapácsokhoz illeszkedik, amelyek a legtöbb szervizautón megtalálhatók. A 18 mm-es SDS-Max szár az 5-18 joule-os kalapácsokhoz illeszkedik, és nagyjából 150 mm-es magfúrófejeket hordoz. A 16 mm-es, hat bordával ellátott karosszériára épített spline hajtás főleg a javítóflottákban és a régebbi berendezések készleteiben marad fenn. A szár reszelésének vagy csiszolásának megkísérlése, hogy egy másik tokmányhoz illeszkedjen, tönkreteszi a hőkezelést, érvényteleníti a garanciát, és valódi biztonsági kockázatot jelent kalapácssebességnél.
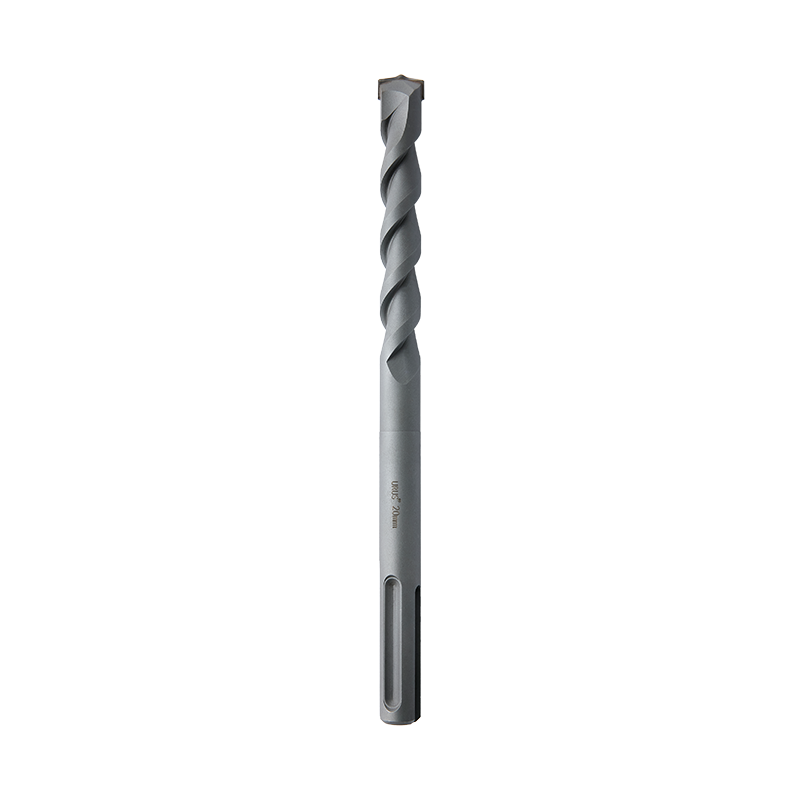 Egyedi SDS kalapácsfúrók betonhoz, téglához és kőhöz A beton- és falazatfúráshoz ezek az SDS kalapácsfúrók keményfém hegyekkel, króm-vanádium acél pengékkel és többféle hosszúsággal rendelkeznek. Termék megtekintése →
A 6 mm és 26 mm közötti betonmunkákhoz az SDS-Plus továbbra is a megfelelő specifikáció a költség, a súly és az energiahatékonyság tekintetében. E sáv felett a szár szabványnak meg kell változnia, mielőtt bármilyen más döntés születik.
Mindegyik szárnak van egy praktikus átmérőjű mennyezete, és a mennyezetet nem a fúrótest szilárdsága, hanem a nyomatékátvitel és a kalapács energia határozza meg.
A kifutás a második szám, amelyet érdemes követni. A gyártási ellenőrzések során egy hárompofás tokmány, amely egy egyenes kerek szárat tart, általában 0,05–0,15 mm a hegyénél, a gyorsan cserélhető hatlapú tartó mérete 0,10–0,30 mm, az SDS tokmány pedig 0,30–0,80 mm egy 150 mm-es biten. Azok a számok elfogadhatók kalapácsmunkánál és elfogadhatatlanok a precíziós fémfúrásnál, ezért a szár szabványt a műveletből kell választani, nem a vevő által már birtokolt gépből.
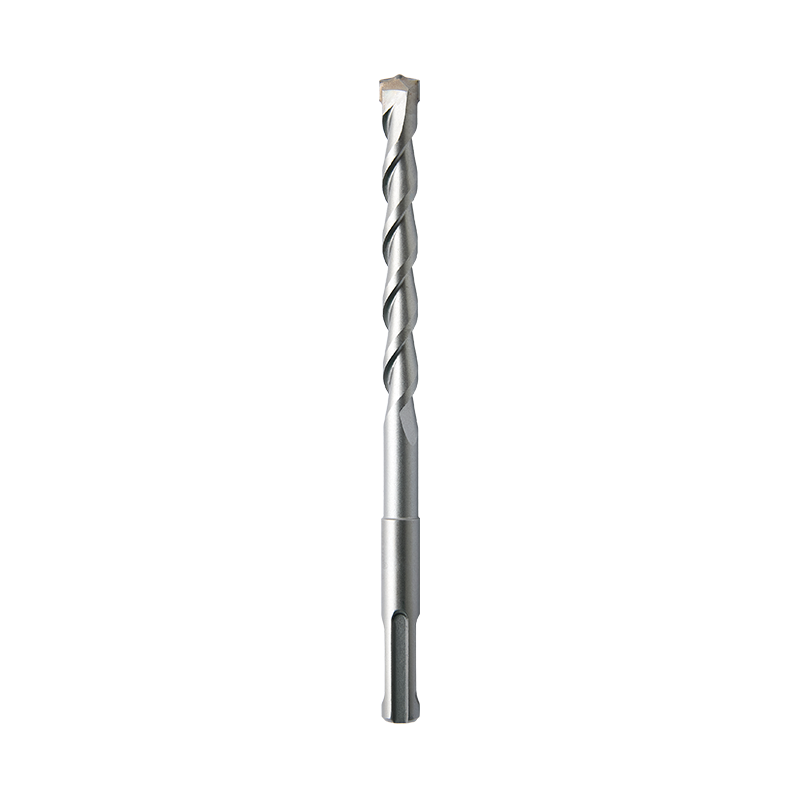 Egyedi SDS-Max kalapácsfúrófejek betonhoz és falazathoz Nagy átmérőjű betonmunkákhoz ezek az SDS-Max falazófúrók 18 mm-es szárral, keményfém hegyekkel és 10-40 mm-es átmérővel rendelkeznek. Termék megtekintése →
A nagy átmérőjű betonozás a legegyértelműbb eset: egy 12 mm-es vasbeton furatnak nagyjából 2 joule feletti ütőenergiára van szüksége, így egy negyed hüvelykes hatszögletű rendszernek nincs reális útja ehhez az alkalmazáshoz, bármennyire is jó a keményfém.
Az adapterek megváltoztatják az interfészt, soha nem a gép képességeit. A lánc minden adaptere növeli a kifutást, eltávolítja az energiát, és még egy csuklót hoz létre, amely a vibráció hatására meglazulhat.
Nem. A 10 mm-es hornyolt szár nem illeszkedik a hárompofás tokmányba, és az SDS-Plus-t kerek vagy hatlapú szárúvá alakító adapterek csak kis igénybevételre szolgálnak. A forgókalapács a megfelelő gazda minden SDS bithez.
Az egyenes kerek szár továbbra is a legnagyobb térfogatú szártípus a világon, mert illeszkedik a hárompofás tokmányhoz, amely szinte minden vezetékes és akkus fúrógépen megtalálható. A negyedhüvelykes hatlapú a leggyorsabban növekvő típus, amelyet ütközőcsavarok és gyorsan cserélhető tartók hajtanak.
Csak nagyjából 26 mm-nél nagyobb furatátmérőnél, vagy ha a gép több mint 5 joule-t ad le. Ez alatt a sáv alatt az SDS-Max növeli a súlyt, a költségeket és a kifutást anélkül, hogy növelné a fúrási sebességet.
Nem. A hasítási pont, a támasztópont, a vezetőpont és a többvágó-leírások a vágóvégre vonatkoznak, és függetlenek a szártól. Ugyanez a keményfém hegy kialakítás rányomható egyenes szárra vagy SDS szárra.
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBA fémmegmunkálás mindig is az ipari fejlődés sarokköve volt, az autóipari alkatrészektől a...
OLVASS TOVÁBB1. Mik azok a vízpumpa fogók? – A rugalmas „all-rounder” eszköz A modern ipari gyártásban és napi karbantartásban...
OLVASS TOVÁBBA megfelelő ipari forgácsolószerszámok kiválasztása kritikus döntés, amely közvetlenül befolyásolja a gyártás hatékonyságát...
OLVASS TOVÁBB
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang tartomány, Kína
Szerzői jog © Zhejiang URUS Tools Co., Ltd. privacy policy
