

 Érdeklődés
Ne habozzon üzenetet küldeni
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBA volfrám-karbid volfrám és szén szinterezett kompozitja kobalt kötőanyaggal, amely nagyjából 1600 HV keménységet ér el – ez több mint kétszerese egy prémium gyorsacél bit keménységének.
A fúrófejekben használt keményfém kifejezés szinte mindig a volfrám-karbidra (WC) vonatkozik, nem a vágókorongokban használt szilícium-karbidra. A gyártók finom wolfram-karbid port és kobalt kötőanyagot préselnek hegy alakúra, majd 1400-1600 Celsius-fokon szinterelik. A kobalt összetartja a kemény szemcséket, így olyan anyagot hoz létre, amely túléli az acélt, ha kőanyaggal betonba fúrnak.
A gyakorlati különbség a hőség. A keményfém megőrzi keménységét, amikor a munkaterület megközelíti az 1000 Celsius-fokot, míg a gyorsacél 600 Celsius-fokon túl lágyul. Amikor egy falazófúró közvetlenül a betonfelülethez ütközik a kővel, a hegy a fúrás első másodpercében elérheti ezt a hőmérsékletet. A keményfém hegy folyamatosan vág; egy gyorsacél bit kerekedik át.
A volfrámkarbid egy fémmátrixú kompozit, amelyet volfrám-karbid por kobalt kötőanyaggal történő szinterelésével állítanak elő. Sem nem tiszta volfrám, sem nem acél, keménysége és hőállósága a falazat és betonfúrás szabványává teszi.
A 10-szeres nagyító alatt az eredeti keményfém hegy finom kristályos szemcsés textúrát mutat, míg az acél hegy polírozottnak tűnik, vagy folyamatos megmunkálási vonalakat hordoz.
A vizuális különbségek finomak, de megtanulhatók, és segítenek szétválogatni egy láda darabkát, mielőtt bármilyen pusztító tesztet elvégeznének. A karbid matt szürke, enyhén bronzos öntéssel a kobalttartalomtól függően - soha nem tükörfényes ezüst. A szinterezett keményfém hegy nagyítás alatt csiszolópapírnak tűnik, sűrűn összefonódó szemcsékkel, míg a gyorsacél csiszolási vonalakat vagy sima polírozást mutat. A keményfém hegyű biteken vékony réz vagy ezüst keményforrasztó vonal választja el a hegyet a szártól. A keményfém hegyek általában háromszög- vagy nyílhegy alakúak, és valamivel szélesebbek, mint a hornyok, ami nem csak fúrás, hanem sziklatöréshez is tervezési követelmény.
Piros zászlók szemrevételezéskor: tükörfényes csúcs, folyamatos csíkok a hegy felületén, nincs látható forrasztási vonal, vagy rozsda színű foltok magán a hegyen. A keményfém nem rozsdásodik; az acélszár lehet.
Valós referenciaként a Zhejiang URUS Tools Co., Ltd. SDS 3 késes keményfém hegyű kalapácsfeje a fent leírt háromlapos keményfém geometriát mutatja.
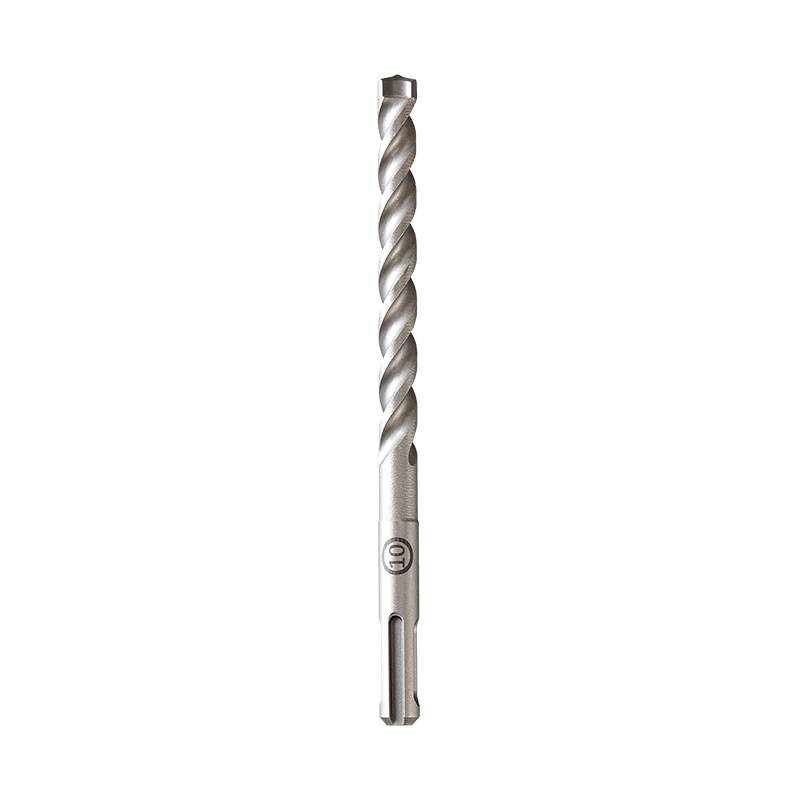 SDS-3-vágó keményfém hegyű kalapácsfej betonhoz és kőhöz Ez a fúró háromlapátos keményfém geometriával rendelkezik, amely egyensúlyban tartja a sebességet és a tartósságot, optimalizált horonykialakítással a hatékony poreltávolítás érdekében. Ideális tégla, beton és kő fúrásához, megbízható teljesítményt nyújt az igényes falazási munkákban. Termék megtekintése →
Szinte minden fúrófej acéltestéhez egy mágnes tapad, de nem szabad erősen az eredeti keményfém hegyhez tapadni, és a szikrateszt kevesebb, mint három másodpercen belül megerősíti az eredményt.
Mágneses teszt. Tesztelje külön a szárat és a hegyet. A hegy erős mágnesessége azt jelenti, hogy a fúró nem keményfém hegyű. Gyenge vagy nincs mágnesesség a hegyen, miközben a szár vonzza, azt jelenti, hogy a fúró valószínűleg keményfém hegyű. A magas kobalt-karbid minőségek gyenge mágneses reakciót mutathatnak, ezért ez a teszt tájékoztató jellegű, de önmagában nem meggyőző.
Szikra teszt. Finoman csiszolja meg a hegyét egy asztali köszörűkoronghoz, és számolja meg a szikrákat. Ez másodpercekig tart, és egyértelmű anyagi aláírást ad.
| Tulajdonság | Volfrámkarbid | Nagy sebességű acél | Szénacél |
| Keménység (HV) | 1.300-1.700 | 700-800 | 550-650 |
| Sűrűség (g/cm3) | 15.6 | 8.2 | 7.8 |
| Mágneses hegy reakciója | Nincs vagy gyenge | Erős | Erős |
| Szikra intenzitása | Minimális | Mérsékelt, vörös-narancssárga | Nagy, sárga |
| Max üzemi hőmérséklet (Celsius) | 1000 | 600 | 400 |
A volfrám-karbid sűrűsége körülbelül 15,6 gramm/köbcentiméter, ami majdnem kétszerese a gyorsacél 8,2-esének, így a keményfém fúrófej érezhetően alul nehezedik az azonos átmérőjű acélfúróhoz képest.
Tartson két azonos átmérőjű és hosszúságú bitet egymással szemben lévő kezekben. A keményfém hegyes kifejezetten sűrűbbnek érzi magát, a súly a hegyben összpontosul. A mennyiségi ellenőrzéshez használjon zsebmérleget: mérjen le egy 10 mm-es SDS fúrószárat a szállítótól, és hasonlítsa össze egy ismert, azonos méretű HSS fúróval. A hegy méretétől és a szár kialakításától függően 20-40 százalékos súlykülönbségre számíthat.
Ha 500 keményfém bitet kap, és nem tudja mindegyiket tesztelni, a 10 darabos sűrűségminta szisztematikus anyagcserét jelezhet. A referenciamintától való 2-3 százalékos súlyeltérés már a további vizsgálat jelzése.
A professzionális keményfém fúrókon TCT (Tungsten Carbide Tipped) jelölés, K10/K20/K30 ISO alkalmazási fokozat vagy YG kód található a száron, és az ISO 9001 szabvány szerinti gyárak általában a gyártási hivatkozást nyomtatják a csomagolásra.
A jelölések nem jelentenek teljes körű garanciát, de hiányuk erős negatív jelzés. A keményfém falazófúró-tervezés fejlődése jóval haladt az egyszerű tippeken, valamint a bevonat és a geometria fejlesztésén, amelyet az útmutatónkban ismertetünk. a falazófúrók következő fejlődése adjon meg több indokot a pontos anyag azonosításához, mielőtt nagy rendelést adna fel.
A csomagoláson keresse meg a gyártó nevét vagy logóját a háttérkártyára nyomtatva. Az osztályozási kód és a gyártói jelölés nélküli bit nagyobb valószínűséggel egy külső viszonteladótól származó újracímkézett darab, mint egy olyan gyár tanúsított alkatrésze, amely képes felmutatni az ISO 9001:2015 tanúsítványt.
Új keményfém fúrószár-beszállító jóváhagyása előtt futtassa le ezt az ötlépéses ellenőrzést a tényleges szállítmányból származó mintákon: szemrevételezés, mágneses teszt a hegyen, szikrateszt, sűrűségellenőrzés és tanúsítási audit.
A beszállító választékának értékelésekor kérdezze meg, hogy rendelkezik-e házon belüli keményforrasztó- és csiszolóberendezéssel. A rosszul forrasztott keményfém hegy másképp hibásodik meg, mint az edzett acélból készült hamis keményfém hegy. Több anyagú fúráshoz az olyan termék, mint az URUS Tools többanyagú fúrószára, konkrét példája annak a kialakításnak, amely a keményfém összetételére támaszkodik, és egyetlen fúróval átvágja a téglát, betont, csempét és fát.
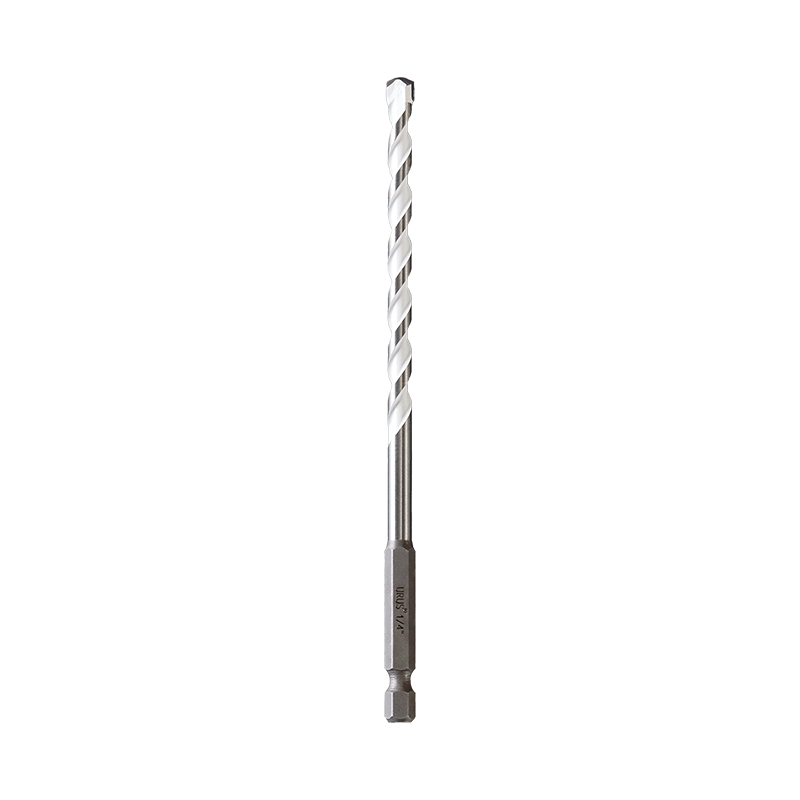 Több anyagból álló fúrófej keményfém fejjel a sokoldalú fúráshoz A robusztus keményfém fejjel és hatlapú szárral kialakított fúró szerszám váltása nélkül fúr falazatba, fába, műanyagba és csempébe. Éles köszörült élei és meredek hornyái gyors, tiszta vágást biztosítanak, így praktikus választás a vegyes anyagokkal végzett munkákhoz. Termék megtekintése →
Az eredeti volfrámkarbid hegy nem ferromágneses, és nem vonzza erősen a mágnest, de a fúró acél teste igen. Ha egy mágnes erősen tapad a hegyhez, akkor a fúró nem keményfém hegyű.
Falazatban és betonban a keményfém hegyű fúró 10-20-szor tovább bírja, mint a HSS bit, mielőtt cserére lenne szükség. Fémfúrásnál kisebb a különbség, és a HSS lehet a jobb gazdasági választás, mert kevésbé törékeny.
Végezzen három ellenőrzést: keressen egy keményforrasztó vonalat a hegy és a szár között, tesztelje a hegyet mágnessel, majd köszörülje meg a hegyet egy asztali köszörűvel, hogy megfigyelje a szikrajelzést. A minimális szikra a volfrám-karbidot jelzi.
A tömör keményfém keményebb és merevebb, de törékenyebb és drágább. A keményfém hegyű fúrófejek csak a vágóélre helyezik a keményfémet, ami csökkenti a költségeket, miközben a szerszám használható ütvefúrásra. A kőműves munkákhoz a keményfém hegyes a gyakorlati szabvány.
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBA fémmegmunkálás mindig is az ipari fejlődés sarokköve volt, az autóipari alkatrészektől a...
OLVASS TOVÁBB1. Mik azok a vízpumpa fogók? – A rugalmas „all-rounder” eszköz A modern ipari gyártásban és napi karbantartásban...
OLVASS TOVÁBBA megfelelő ipari forgácsolószerszámok kiválasztása kritikus döntés, amely közvetlenül befolyásolja a gyártás hatékonyságát...
OLVASS TOVÁBB
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang tartomány, Kína
Szerzői jog © Zhejiang URUS Tools Co., Ltd. privacy policy
