

 Érdeklődés
Ne habozzon üzenetet küldeni
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBA guangdong-i kötőelem-összeszerelő műhelyben a közelmúltban elvégzett tételvizsgálat során a minőségügyi csapat 400 visszaküldött egyenes szárú falazófúróból 320-at elutasított. A bitek nem voltak hibásak a gyár kapujában. Nem illettek egymáshoz a munkapadon. Minden fúrónak kerek, sima szára volt, de a kezelők SDS-plus fúrókalapácsos fúrókban használták őket anélkül, hogy letiltották volna a kalapács üzemmódot. A szárak megremegtek a tokmányban, a keményfém hegyek kipattantak, és a bitek bepattantak a szár villogó vezetékénél. Az egyenes szárú fúrószár használatának egyértelmű határai vannak, és a legtöbb terepi meghibásodás ezek átlépéséből származik. Ez az útmutató gyakorlati szempontból magyarázza el ezeket a határokat: mely anyagok illenek az egyenes szárú bitekhez, melyik pontgeometria működik a legjobban, és hogy a sebesség, az előtolás és a kenés hogyan tartja őket tisztán a vágásban.
Az egyenes szárú fúrószár sima hengeres szárral rendelkezik, amelynek átmérője megegyezik a fúrótest testével, és a szár és a tokmánypofák közötti felületi súrlódáson keresztül továbbítja a nyomatékot.
Ez a kialakítás szándékosan egyszerű. Ellentétben a mechanikus reteszelőprofilokat használó SDS vagy hatlapú szárrendszerekkel, az egyenes szár teljes mértékben a szorítóerőtől függ. A kezelő behelyezi a bitet egy szabványos tokmányba, megfeszíti a pofákat, és az acélszár és a tokmány közötti súrlódás hordozza a forgást.
Ez az egyszerűség valódi előnyökkel jár a műhelyben és a gyártásban. Egyetlen tokmány az átmérők széles skáláját képes fogadni a befogópatronok vagy adapterek cseréje nélkül. A bitenkénti költség alacsonyabb marad, mivel a szár közvetlenül a szerszámtestből készül. A csere azonnal megtörténik, ha egy kicsit elhasználódik, és a készletkezelés egyszerűbb, ha az üzem szabványosítja a kerek szárú szerszámokat. A fúrási műveletek és a fúrónyomaték átvitel alapjait ismertetjük fúrás alapfogalmai útmutatót.
A korlátozás is egyértelmű. Ha a tokmány nem tud elegendő szorítóerőt kifejteni, a szár megpördül a pofák belsejében, mielőtt a vágóél érdemi munkát végezne. Kalapácsos fúrási alkalmazásoknál a szárnak nincs kalapácsmechanizmusa, így nem tudja hatékonyan átvinni az ütési energiát. Az egyenes szárú fúrószár használatánál ezért a szárat a tokmány típusához és a nyomatékigényhez kell igazítani, nem csak a fúrandó anyaghoz.
Az egyenes szárú fúrószárak a fém- és fafúrásnál a leghatékonyabbak, míg falazati alkalmazásuk a puha téglák vagy falazótömbök nem ütős forgófúrására korlátozódik.
Az anyag jobban hajtja a választást, mint a szár. A fában egy egyenes szárú fúrófej tisztán középpontja, és szilánkmentes lyukakat vág a tiplikhez, zsanérokhoz és vasalatbeépítéshez. A szár könnyen kezeli a nyomatékot, mert a fa a legkönnyebb fúrási anyag. Fémben ugyanaz a szár viszi át a terhelést az osztott ponton vagy a vezetőponton keresztül, és a fő kockázatok a hő felhalmozódása és a fúrójárás.
| Anyag | Pont típusa | Üzemmód | Tipikus alkalmazás |
| Fa | Brad pont / pilótapont | Csak forgós | Bútorkészítés, dübelfuratok, vasalatszerelés |
| Alacsony széntartalmú acél | Felosztási pont | Csak forgós | Szerelőlyukak, szúrófúrás, fémgyártás |
| Alumínium | Pilot pont / osztási pont | Forgó hűtőfolyadékkal | Megmunkálás, vékonylemez munka, profilfúrás |
| Puha falazat | Keményfém hegyű falazócsúcs | Csak forgós | Horgonylyukak, sekély átmenő furatok téglában |
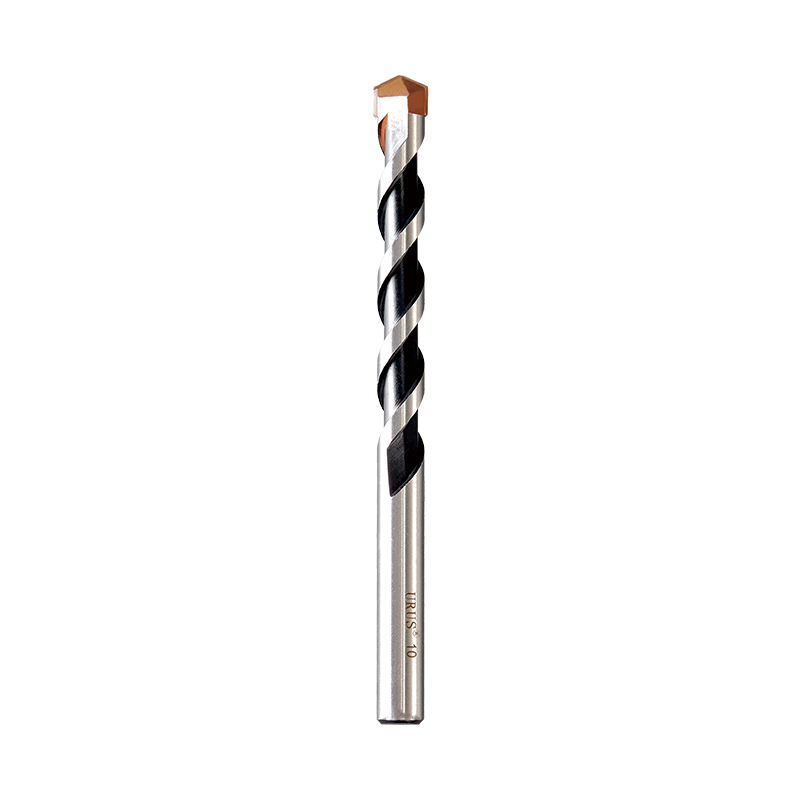 Kerek szárú falazófúró forgófúráshoz téglában és tömbben Ez a keményfém hegyű fúró megerősített hornyával és sima szárral tiszta lyukakat vág puha téglába, habarcsba és könnyűtömbbe, ha csak forgó üzemmódban használják. Megfelel a DIN8039 és ISO 5468 szabványoknak, edzett króm-vanádium acél testtel és elérhető hegyopciókkal. Termék megtekintése →
Falazatban az egyenes szár csak forgó üzemmódban működik. Ha az anyag puha tégla, habarcsvonal vagy könnyűtömb, egy keményfém hegyű, kerek szárú falazófúró ütés nélkül vág egy tiszta lyukat. Kerek szárú falazófúrónkat pontosan erre a feladatra tervezték: keményfém hegy, megerősített horony és egy sima szár, amely szabványos tokmányba fog bele. Ne próbálja meg fúrókalapácsban használni, ha az ütőmechanizmus be van kapcsolva.
Fémfúrásnál nem a szár a korlátozó tényező. A pontgeometria az. A kerek szárú fémfúrókészletek kiválasztásának gyakorlati áttekintéséért tekintse meg a mi oldalunkat kerek szárú fém fúrószár vezető . Az elsődleges kockázat nem a szár csúszása, hanem a hőképződés, ami megedzheti a vágóélt és gyors eltompulást okozhat.
Az egyenes szárú fúrófej csúcsgeometriája szabályozza, hogyan kerüljön be az anyagba, hogyan vágja le a forgácsokat és ellenáll a járásnak.
Minden egyenes szárú bitnek ugyanaz a szára, így a pontgeometria az, ami megkülönbözteti a teljesítményt. A szabványos 118 fokos pont általános célú fúráshoz használható, de hajlamos kemény acélon járni. A hasítási pont vékonyabbra csiszolja a szalagvastagságot, így két kis vágóajka jön létre, amelyek járás nélkül indítják el a lyukat, így ez a legbiztonságosabb választás CNC és kézi fémfúráshoz.
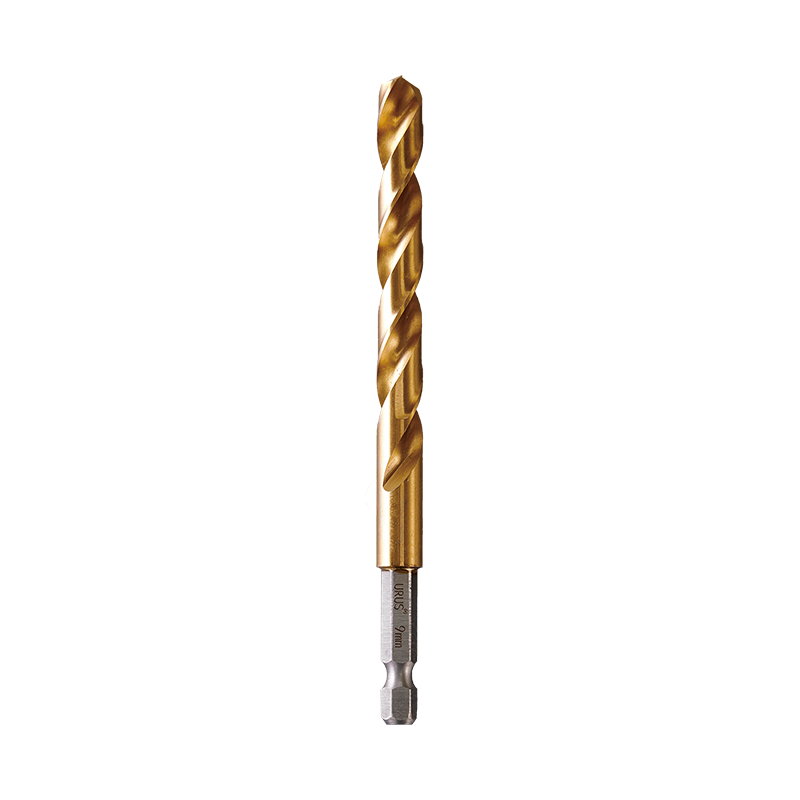 Osztott pontú fúrófej a precíz lyukkezdéshez fémben A szalagvastagságot csökkentő osztott pont geometriájával kialakított fúrófej a kemény acélon való járás nélkül indítja el a furatokat. 1/4 hüvelykes gyorsan cserélhető tokmányokhoz illeszkedik, és alkalmas kézi és CNC fémfúrásra is, biztosítva az egyenletes pozíciót és a kerekséget. Termék megtekintése →
Osztott pontú fémfúróink e geometria köré lettek tervezve a konzisztens furatpozíció és kerekség érdekében.
A pilótapont egy rövid önközpontosító hegyet ad hozzá, amely túlnyúlik a vágóajkakon. Behúzza a fúrót az anyagba, és különösen hasznos vékony fémlemezeknél és alumíniumnál, ahol az áttörő sorja és a fúrójárás okozza a legtöbb selejt. Puha fém megmunkálásához a vezetőhegy könnyebben vezérelhető, és tisztább lyukat hagy maga után.
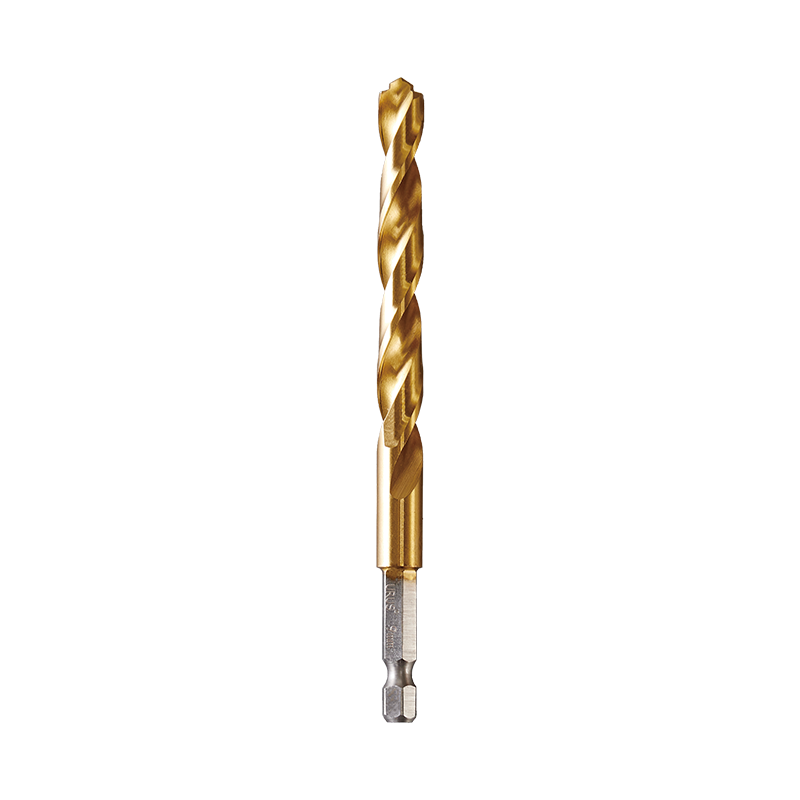 Pilot Point fúrófej a vékony fém furatainak tisztításához A vágóajkakon túlnyúló önközpontosító vezérlőhegynek köszönhetően ez a fúrófej belehúzódik az anyagba a vékony fémlemez és alumínium ellenőrzött fúrásához. Minimálisra csökkenti az áttörést és a gyaloglást, így tiszta lyukat hagy maga után. Termék megtekintése →
Pilótapontos fúrószáraink megoldják ezt a feladatot, miközben megőrzik az éles élgeometriát hosszabb futásokon.
A gyártási területen széles körben használt turbomax pont a forgácsürítésre összpontosít. Ez egy speciális geometria, amely alkalmas a nagy sebességű CNC fúráshoz lágyacélban és alumíniumban, ahol a forgácstömítés a hornyokban a fő hibamód.
Az egyenes szárú fúrószár olyan fúrószerszám, amelynek szárátmérője megegyezik a fúrótest testével, és amely a tokmány súrlódásán alapul a nyomatékátvitelhez. Ez a legelterjedtebb fúrószár formátum fém, fa és puha falazat rotációs fúrásához, de nem ütve ütős terhelésre tervezték.
Az egyenes szárú fúrófej meghibásodik, ha túl gyorsan futja, túl erősen nyomja vagy szárazon hagyja.
Ez a három változó kölcsönhatásban van. A sebesség határozza meg a hőt; az előtolás meghatározza a forgácsterhelést; a kenés eltávolítja a hőt és élesen tartja a vágóélt. Ha az egyik kar a hatótávolságon kívül esik, a fúró túlmelegítheti a munkaanyagot, vagy elakadhat a furatban és elpattanhat.
Acélban a túl kicsi előtolás a vágás helyett a vágóél dörzsölését okozza, ami hőt termel, és munkakeményedést okoz a furat falán. A túl nehéz adagolás feltöri a vágóajkakat vagy eltöri a fúrót a ponton. Általános szabály, hogy növelje az előtolást, ha a forgács vékony és szálkás, és csökkentse az előtolást, ha a fúró csattogni kezd.
A kenés nem alku tárgya. Alacsony szén-dioxid-kibocsátású acél esetén az oldható olajhűtő folyadék megakadályozza, hogy a hegy elérje az edzési hőmérsékletet. Alumínium esetén egy könnyű vágóolaj vagy akár kerozin csökkenti a forgácshegesztést a gereblye felületén. Fa esetében nincs szükség hűtőfolyadékra, de a porelszívás legalább annyira számít, mint a sebességszabályozás.
A legtöbb egyenes szárú fúrószár meghibásodása megelőzhető, és a megelőzés inkább a kiválasztásához és kezeléséhez kapcsolódik, mint magához a fúrófejhez.
Az egyenes szárú fúrószárat elsősorban fém, fa és puha falazatok forgófúrására használják. Szabványos tokmányba illeszkedik, és a nyomatékot a súrlódáson keresztül továbbítja, így ez a legsokoldalúbb és legköltséghatékonyabb fúrószár formátum az általános műhelyi és gyártási fúráshoz.
Nem. Az SDS ütvefúrók mechanikus reteszelőszár-rendszert használnak, amelyet az ütési energia átvitelére terveztek. Az egyenes szárú bit inog az SDS tokmányban, megcsúszik, és valószínűleg eltörik a szár közelében. Az SDS szárú fúrókat ütvefúráshoz és az egyenes szárú biteket csak forgó üzemmódban használja.
Csúszás akkor fordul elő, ha a tokmány pofák nem tudnak elegendő szorítóerőt létrehozni. A kopott pofák, a sima szárfelületek vagy a puha szár túlfeszítése csökkenti a súrlódó fogást. Tisztítsa meg a szárat, ellenőrizze a pofák állapotát, és fúrás előtt mindig húzza meg megfelelően a tokmányt.
Csak nagyon könnyű forgófúráshoz puha falazatban, vagy ha speciális, keményfém hegyű, kerek szárú falazófúrót használnak. Normál beton- és nehéz ütőmunkákhoz használjon SDS szárú biteket. Az egyenes szárú biteket nem kalapácsütéses terhelésre tervezték, és gyorsan meghibásodnak ebben a szolgáltatásban.
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBA fémmegmunkálás mindig is az ipari fejlődés sarokköve volt, az autóipari alkatrészektől a...
OLVASS TOVÁBB1. Mik azok a vízpumpa fogók? – A rugalmas „all-rounder” eszköz A modern ipari gyártásban és napi karbantartásban...
OLVASS TOVÁBBA megfelelő ipari forgácsolószerszámok kiválasztása kritikus döntés, amely közvetlenül befolyásolja a gyártás hatékonyságát...
OLVASS TOVÁBB
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang tartomány, Kína
Szerzői jog © Zhejiang URUS Tools Co., Ltd. privacy policy
