

 Érdeklődés
Ne habozzon üzenetet küldeni
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBVegyen egy 3/16 hüvelykes csavarfúrót egy darab 304-es rozsdamentes lemezhez, és figyelje meg, mi történik. A hegye elkékül, füst gomolyog, és egy percen belül a vágóél súrlódik vágás helyett. A fúróval semmi baj nem volt, kivéve ezt: durván 540 C felett az acéltestben lévő karbidok már nem tartják keménységüket. Megérteni miből van egy fúrófej valóban megérteni, melyik alapanyag áll közted és az adott pillanat között.
Minden fúrófej két részből áll: a vágóélből és az azt hordozó testből. Az élvonal mindössze négy anyagcsaládból származik. Ezek gyorsacél, kobalttartalmú gyorsacél, volfrám-karbid szilárd vagy keményforrasztott formában és gyémánt csiszolóanyag. A szénacél az ötödik és többnyire történelmi megoldás, amely ma már főleg az olcsó famegmunkáló fúrókban maradt fenn.
A fúrófej egy forgó vágószerszám, amelynek éle edzett szerszámacélból vagy volfrám-karbidból készül, és úgy van megválasztva, hogy az él keményebb legyen, mint a vágandó anyag, és stabil legyen a vágás által generált hőmérsékleten.
Ez a meghatározás az oka annak, hogy az anyagválasztás a munkadarabot követi, nem pedig fordítva. A fa 200 C körül elszenesedik. A Mohs-skála szerint a betonkőanyag 7 körüli értéket képvisel. A rozsdamentes acél 600 C fölé tolja az élt. Minden körülmény más alapanyagra mutat, éppen ezért egyetlen fúró sem fúr jól mindent.
A világszerte eladott tíz fúrószárból nagyjából nyolc gyorsacélból készül, és az M2 az a minőség, amely a legtöbb munkát elvégzi. Az M2 nem márka. Ez egy AISI szerszámacél osztályozás, amelyet DIN 1.3343-ként írnak az európai katalógusokba.
Egy tipikus M2 olvadék tömeg szerint mérve a következőket tartalmazza:
Edzés és dupla temperálás után az M2 62 és 65 HRC közé esik. Ez elég kemény az enyhe acélhoz, alumíniumhoz, sárgarézhez, műanyagokhoz és a legtöbb fához, és elég kemény ahhoz, hogy a fúrófej meghajoljon, mielőtt összetörne, amikor a fúró megragad.
A felületkezelés ezen mit sem változtat. Egy fekete oxidfúró egy tíz mikronnál kisebb vastagságú vas-oxid réteget hordoz. Megtartja a vágófolyadékot, és megakadályozza a forgács hegesztését az élhez. Csiszolja le a bevonatot, és az alatta lévő acél azonos lesz.
A gyorsacél a hőkezelésből nyeri keménységét, nem a kémiából. Vigye a hegyet durván 600 C fölé, és közönséges acéllá válik. A színváltozás az egyetlen figyelmeztetés, amit kap.
Az osztott pont geometria a leggyakoribb forma, amelyet ténylegesen vásárol. A két fő vágóél négy, 135 fokos szögben találkozó oldalra van köszörülve. 10 mm alatti lemezen meggátolja a hegy elvándorlását, és kisebb előtolási nyomásra van szüksége, mint egy 118 fokos hegynek, mivel a vésőél rövidebb.
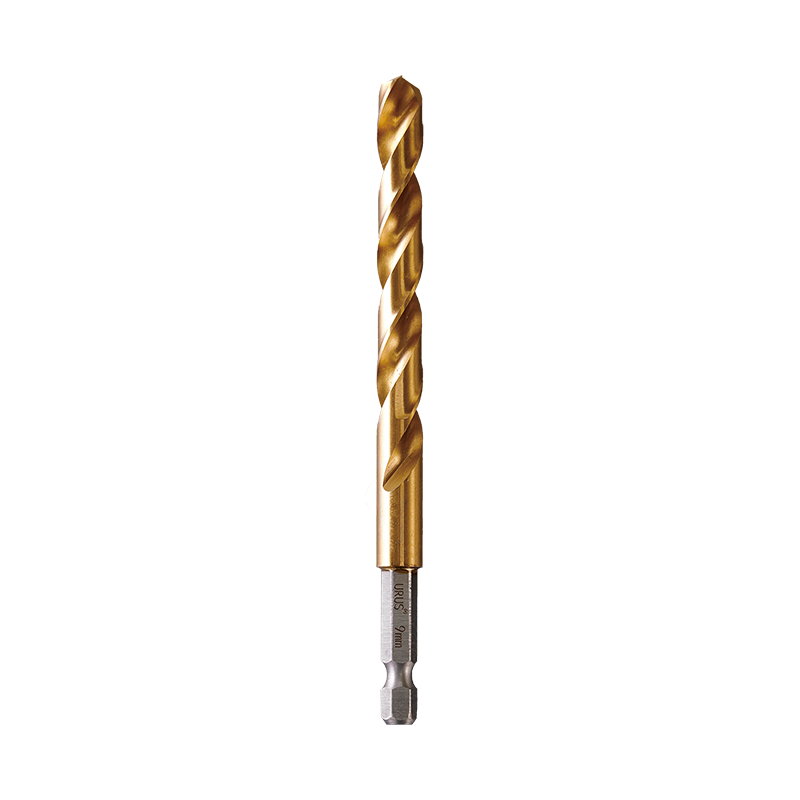 Osztott hegyű fém fúrószár 1/4 hüvelykes gyorsszárú tokmányokhoz Fém fúrófej osztott pont geometriájával, elérhető L50, L70, DIN338 és DIN340 méretekben; hasznos a 135 fokos pont opciók és a kobalt HSS minőségek áttekintésekor. Termék megtekintése →
A kobalt nem használható fúrófej testének felépítésére. Öt-nyolc tömegszázalékban a gyorsacélba beleolvasztott ötvözőelem. Az M35 körülbelül 5 százalékot, az M42 pedig körülbelül 8 százalékot hordoz, és ez az a két név, amelyet a csomagoláson látni fog.
A kobalt lelassítja a karbidok hőmérsékleten való durvulását. Az acélmátrixban lévő volfrámkarbid részecskék össze akarnak csomósodni és növekedni akarnak, és amint megnőnek, a széle megpuhul. A kobalt késlelteti ezt a folyamatot, és felfelé tolja a használható szélhőmérsékletet. A melegkeménység mért nyeresége nagyjából így néz ki.
Nem lehet megkülönböztetni a kobalt bitet a nem kobalttól, ha ránézünk. Ugyanaz a gyár az M2-t, M35-öt és M42-t azonos fekete oxiddal is kikészítheti, ugyanabból a szemetesből. A csomagoláson feltüntetett acélminőségtől eltekintve az egyetlen jelzés az ár és az, hogy mennyi ideig bírja a rozsdamentes acél élét.
304-es rozsdamentes és lágy acélt mérsékelt sebességgel vág. Bitánként olcsóbb és szokásos választás karbantartási munkákhoz és könnyű gyártáshoz.
Érezhetően hosszabb élt tart titánban, Inconelben és 35 HRC feletti ötvözetekben. Többe kerül, és elég törékeny ahhoz, hogy egy kézi fúró kitöréskor széttörje.
A volfrám-karbid egyáltalán nem acél. Ez porkohászat. A szubmikronos volfrám-karbid szemcséket kobalttal vagy nikkellel kötik össze, és 1400 C-on szinterezik egy tömör üres anyaggá. Egy tipikus WC-Co minőség 6-12 tömegszázalék kobalt kötőanyagot tartalmaz.
A keménység 1400 és 1600 HV közé esik, ami körülbelül 90 a HRA skálán, és jóval meghaladja azt, amit egy fájl érinthet. Ez a keménység az, ami lehetővé teszi a beton adalékanyag vágását, amely egyszerűen simára polírozná a HSS élét.
Kétféle formában érkezik. A tömör keményfém azt jelenti, hogy az egész fúró szinterezve van, ami a nyomtatott áramköri kártyákban lévő 0,3 mm-es mikrolyukak és a CNC megmunkáló központok szabványa. A keményfém hegyű kis szinterezett betétet egy acélszárra forrasztanak, amely a kőműves és kalapácsos munkákhoz használt szerkezet.
Az SDS-plus és az SDS-max kalapácsfejek szinte mindegyike forrasztott. A hornyolt acélszárra egy háromvágó keményfém hegy van hegesztve, és a három vágóél a kalapács energiáját kettő helyett három érintkezési pont között osztja meg, így a furat kerek marad, és csökkenti a vasbeton megkötését.
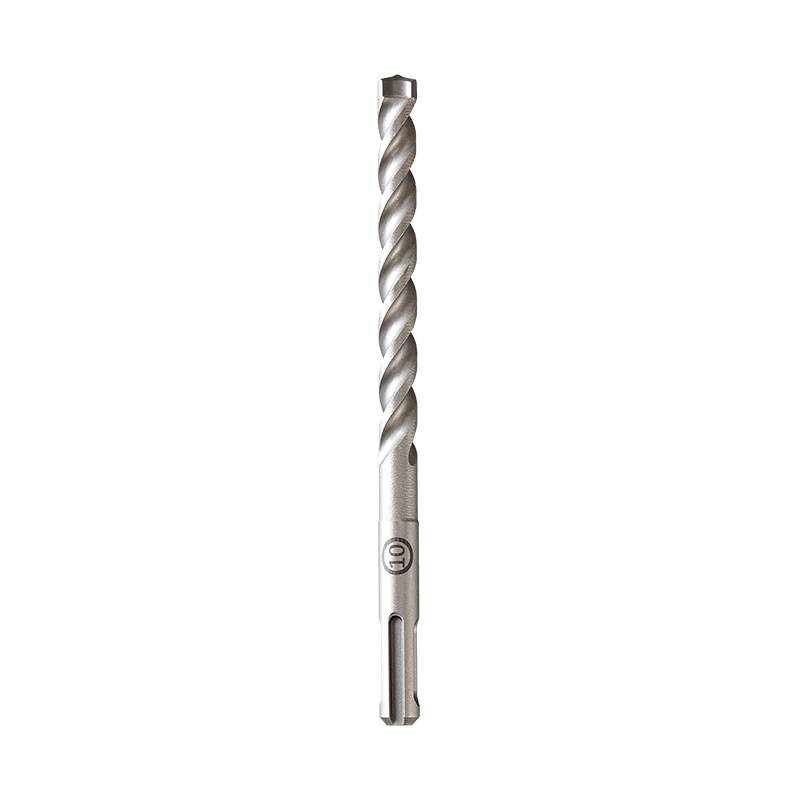 SDS-3-vágó keményfém hegyű kalapácsfúró falazat fúrásához 3,45–18 mm méretű, háromvágó, keményfém hegyű falazókalapács, három hornyos poreltávolítással; hasznos a keményforrasztott SDS bitek összehasonlításakor téglához, betonhoz és kőhöz. Termék megtekintése →
A keményforrasztás minden keményfém hegyű bit gyenge pontja. Az ezüst és sárgaréz keményforrasztó ötvözetek 600 C és 700 C között olvadnak meg. A falazat egy kicsit vörösre világít, és a hegye leesik, így egy teljesen jó acélszár marad, a végén semmi.
A fúrószárak PVD-bevonatai vékony, általában 1-4 mikronos filmek, amelyek nagyjából 30 acélfurat után, normál előtolás mellett eltűnnek. A titán-nitrid és a titán-alumínium-nitrid az a kettő, amellyel leggyakrabban találkozik, és ezek a súrlódás csökkentésével és a felhalmozódott élek csökkentésével működnek, nem pedig az alatta lévő acél keményítésével.
A titán bevonatú M2 bit és a sima M2 bit keménysége megegyezik. A bevonat megváltoztatja a forgács csúszását, nem pedig azt, hogy mennyire kemény a széle.
A szín itt rossz teszt, amelybe a legtöbb vásárló beleesik. A borostyánsárga vagy arany él gyakran TiN, de a sötétkék-szürke él egyszerűen gőz-oxid lehet, és az eredeti kobalt acél fúró egy fényes felület után egyáltalán nem tud színt vinni. Olvassa el a nyomtatott acélminőséget az árnyékolás helyett.
A fa 200 C körül elszenesedik, ami közel sem éri el azt a pontot, ahol egy acél test megolvadna, így a famegmunkáló fúrófejnek nincs szüksége kobaltra vagy volfrámkarbidra. Szénacélból vagy sima M2-ből készül, és helyette a geometria hordozza a teljesítményt.
A brad-point fúrófejnek három fontos funkciója van:
Távolítsa el a sarkantyúkat és a lyukszakadásokat. Ez az oka annak, hogy a famegmunkáló biteket a csiszolásuk, nem pedig az ötvözettartalom alapján ítélik meg.
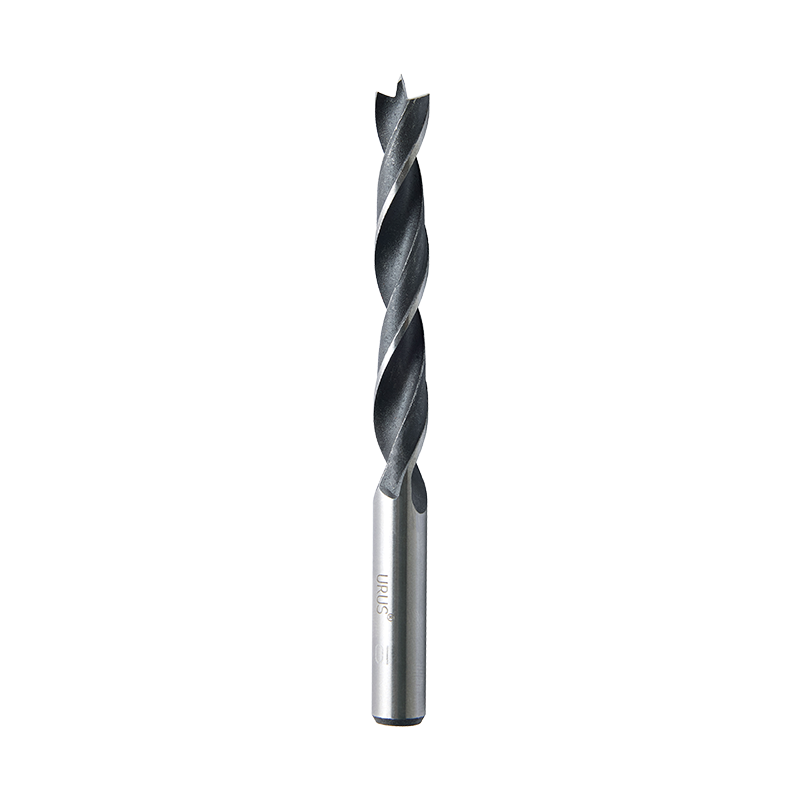 Szabványos Brad Point fafúrófej kerek szárral Szénacél, precíziós középponttal és kerek szárral ellátott, 3–30 mm átmérőjű karkötő; Alkalmas fafúráshoz, ahol a kitépés számít. Termék megtekintése →
A famegmunkáló bitek ritkán használnak keményfém élt, mert a keményfém rideg. A fa puha, de egy beágyazott szög elég ahhoz, hogy a szinterezett hegyet használhatatlanná tépje.
A szín szűkíti a mezőt, de egy fájl megoldja a kérdést. Egy 60 HRC reszelő beleharap minden gyorsacélminőségbe, legyen az M2, M35 vagy M42, és nyom nélkül gördül át a volfrámkarbidon.
| Amit látsz | Valószínűleg anyag | Hogyan lehet megerősíteni |
| Sima szürke fém, nincs bevonat, normál súlyú | M2 gyorsacél | A reszelő elharap, és erős karcolást hagy maga után |
| Fekete vagy sötétkék kivitelben | Fekete oxid HSS vagy szénacél felett | Egy fájl harap; a szénacél könnyebben karcolódik és gyorsabban világít |
| Arany vagy borostyán kivitelben | TiN bevonat, általában M2 felett | A reszelő lekaparja a bevonatot, és láthatóvá teszi alatta a szürke acélt |
| Sötét, nem tükröződő hegy, láthatóan vastagabb, mint a szár | Forrasztott keményfém hegy | A reszelő korcsolya; a hegye sokkal keményebb, mint az alatta lévő test |
| Az él kavicsos, akár a finom csiszolópapír | Galvanizált gyémánt csiszolóanyag | A reszelő görkorcsolya és a széle beágyazott szemcséknek tűnik, nem pedig csiszolt élnek |
A fájlteszt elég megbízható, mert ötvözéssel nem lehet megtéveszteni. Az M35 és az M42 elég közel van az M2-hez ahhoz, hogy egy fájl ne válassza szét őket, így egy kobaltkérdésre csak a nyomtatott acélminőség ad választ.
Ha egy darabhoz nincs nyomtatott acélminőség, akkor vegyük fel az M2-t. A kobaltacél valódi pénzbe kerül, és egyetlen gyár sem rakja csendben egy címkézetlen darabba.
Nem. A HSS bit acél, a gyorsacél pedig egy ötvözött szerszámacél, amelynek tömegének nagyjából 15-18 százaléka volfrám, molibdén, króm és vanádium. A keményfém fúró vágószerkezete egyáltalán nem tartalmaz acélt; ez szinterezett volfrám-karbid szemcsék, amelyeket kobalt kötőanyag tart össze.
Igen, de kevesebbet, mint amennyit a név sugall. Az M35 körülbelül 5 százalék kobaltot, az M42 körülbelül 8 százalékot tartalmaz, a többi vas és karbid. A kobalt nem képez külön réteget. Feloldódik a mátrixban, és lelassítja a keményfém durvulást, ahogy a széle felmelegszik.
Tömör keményfém fúrófej, és ez a standard választás öntöttvas, 45 HRC feletti edzett acél és alumínium gyártási munkákhoz. Forrasztott keményfém hegy nem lehet. Ez a hegy törékeny, könnyen töredezett a megszakított vágásoknál, és a keményforrasztás 650 C közelében meghibásodik, ami az acélvágás által generált élhőmérséklet alatt van.
Nem. A borostyánsárga árnyalat származhat gőz-oxidos kezelésből is, és előfordulhat, hogy a kobaltacél bit egyáltalán nem mutat színt. A TiN fóliák 1-4 mikron vastagságúak, és csak színeltolódásként láthatók, különálló rétegként nem. Az árnyékolás helyett ellenőrizze a nyomtatott acélminőséget.
I. Bevezetés: A „Lehetetlen” feladat megoldása A "szögletes csap beillesztése egy kerek lyukba" kifejezés univerzális szimbólum...
OLVASS TOVÁBBA fémmegmunkálás mindig is az ipari fejlődés sarokköve volt, az autóipari alkatrészektől a...
OLVASS TOVÁBB1. Mik azok a vízpumpa fogók? – A rugalmas „all-rounder” eszköz A modern ipari gyártásban és napi karbantartásban...
OLVASS TOVÁBBA megfelelő ipari forgácsolószerszámok kiválasztása kritikus döntés, amely közvetlenül befolyásolja a gyártás hatékonyságát...
OLVASS TOVÁBB
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang tartomány, Kína
Szerzői jog © Zhejiang URUS Tools Co., Ltd. privacy policy
